PLC编程控制系统在电气自动化中的应用与自动化控制系统开发集成
引言
随着工业4.0和智能制造的深入推进,电气自动化已成为现代工业生产的核心支撑。可编程逻辑控制器(PLC)作为电气自动化领域的核心控制设备,凭借其高可靠性、灵活性和强大的逻辑处理能力,广泛应用于各类自动化生产线、过程控制和智能装备中。与此自动化控制系统的开发与集成能力,直接决定了PLS应用效果的优劣。本文将系统探讨PLC编程控制系统在电气自动化中的具体应用,并分析自动化控制系统开发集成的关键技术与实施路径。
一、PLC编程控制系统概述
PLC是一种专为工业环境设计的数字运算操作电子系统,采用可编程序存储器,执行逻辑运算、顺序控制、定时、计数和算术运算等操作,并通过数字或模拟输入/输出接口控制各类机械与生产过程。
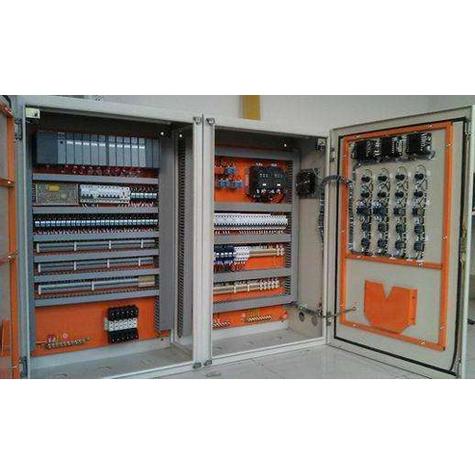
现代PLC通常包含CPU模块、电源模块、输入/输出模块、通信模块及编程设备。其编程语言遵循IEC 61131-3标准,包括梯形图(LD)、功能块图(FBD)、指令表(IL)、结构化文本(ST)和顺序功能图(SFC),满足不同复杂度的控制需求。
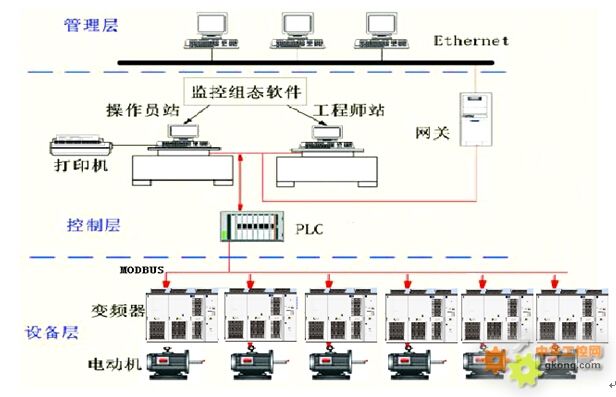
PLC在电气自动化中的核心优势体现在:抗干扰能力强、平均无故障时间长;模块化结构便于扩展与维护;支持多种通信协议(如Modbus、Profibus、Ethernet/IP、Profinet等),易于与上位机、HMI、SCADA及MES系统集成。
二、PLC在电气自动化中的典型应用
1. 顺序控制与逻辑联锁
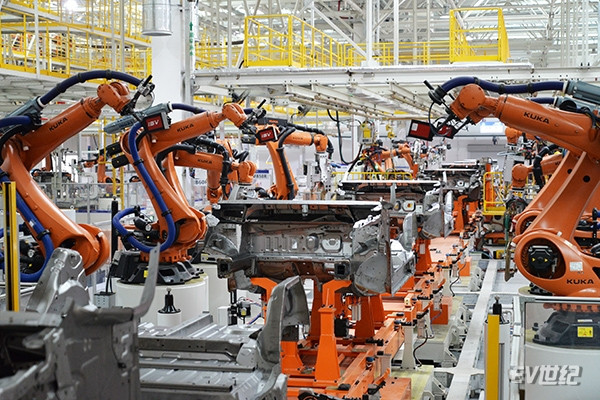
在装配线、包装机械、电梯控制等场景中,PLC通过梯形图或SFC实现严格的顺序动作与安全联锁。例如汽车焊装线中,PLC协调机器人、夹具、输送链的时序,确保每步动作到位后才执行下一步,避免设备碰撞与工件损坏。
2. 运动控制
现代PLC集成运动控制功能,可控制伺服驱动器、变频器实现多轴联动、电子凸轮、插补等复杂运动。例如在数控机床、雕铣设备中,PLC通过脉冲输出或总线通信(如EtherCAT)控制伺服电机的位置、速度和转矩,完成高精度轨迹加工。
3. 过程控制
在化工、水处理、电力等行业,PLC结合PID算法实现温度、压力、流量、液位等模拟量的闭环调节。通过模拟输入模块采集传感器信号,经CPU运算后输出4-20mA或0-10V信号驱动调节阀或变频器,维持工艺参数稳定。
4. 数据采集与监控
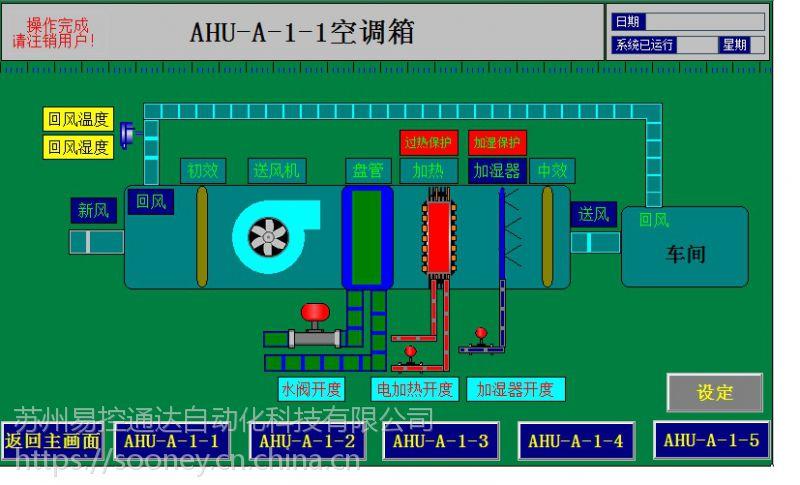
PLC通过通信接口将现场设备状态、工艺参数上传至上位机SCADA或HMI,实现实时显示、报警记录、趋势分析和报表生成。同时可接收上位机下发的配方参数与控制指令,实现柔性生产。
三、自动化控制系统开发与集成方法
PLC应用并非简单的编程,而是涵盖需求分析、系统设计、硬件组态、软件编程、上位机组态、现场调试和运维的全生命周期。
1. 需求分析与方案设计
首先明确控制对象的工艺要求、I/O点数、通信需求、安全等级与环境条件,据此选择PLC型号(如西门子S7-1200/1500、三菱FX/Q系列、罗克韦尔ControlLogix等)及外围设备。需同时考虑未来扩展余量。
2. 硬件设计与电气图纸绘制
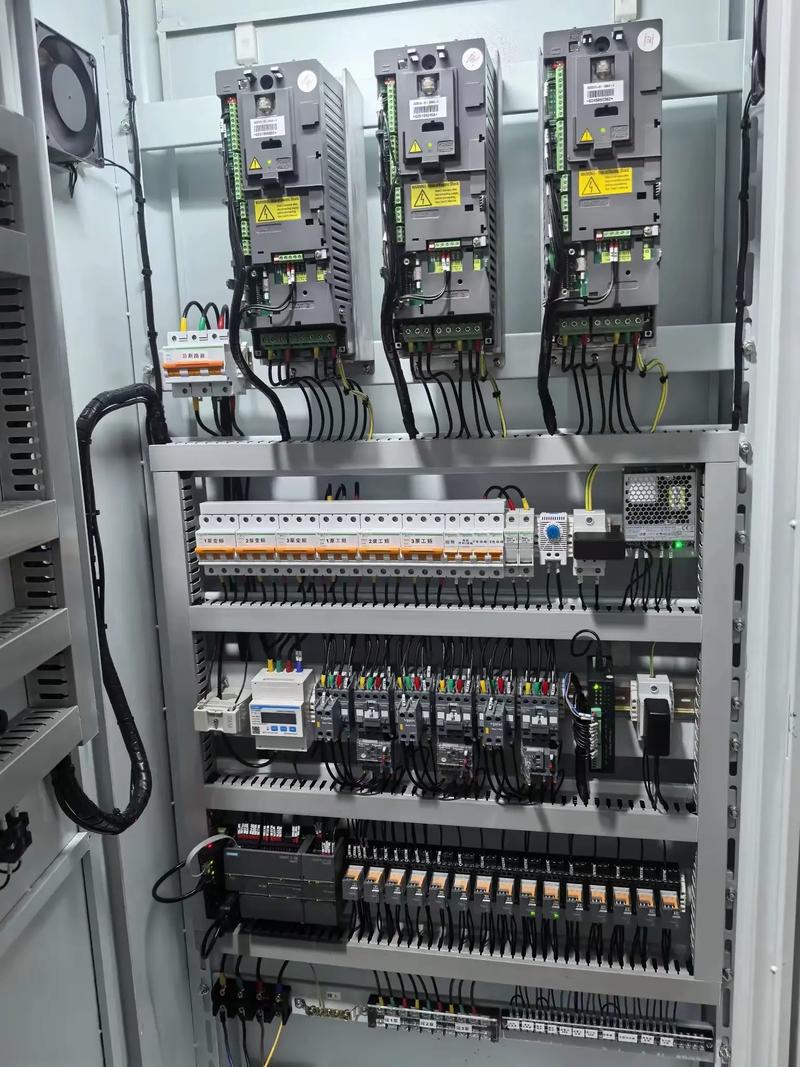
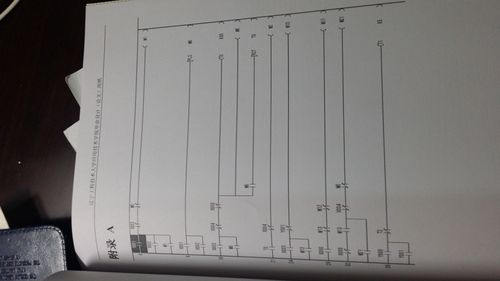
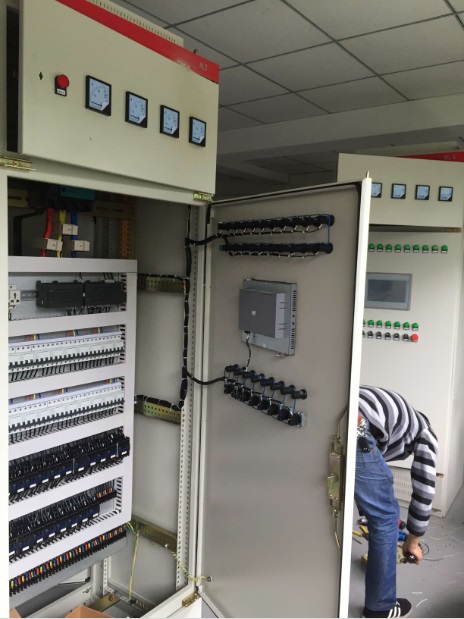
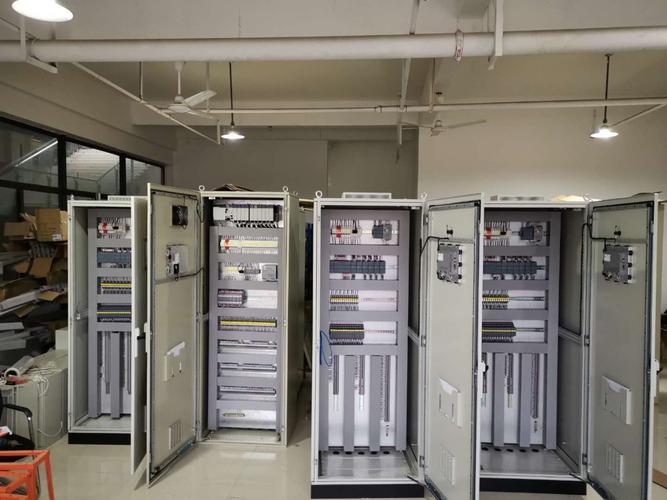
完成电气原理图、接线图、柜体布局图设计,合理规划电源、接地、屏蔽与防雷措施,确保符合GB/T 和国际电工委员会标准。
3. 软件编程与仿真
使用TIA Portal、GX Works、Studio 5000等编程环境,按模块化思想编写程序。将设备动作封装为功能块,提高代码复用率。编程完成后利用仿真软件验证逻辑正确性,减少现场调试时间。
4. 上位机与网络集成
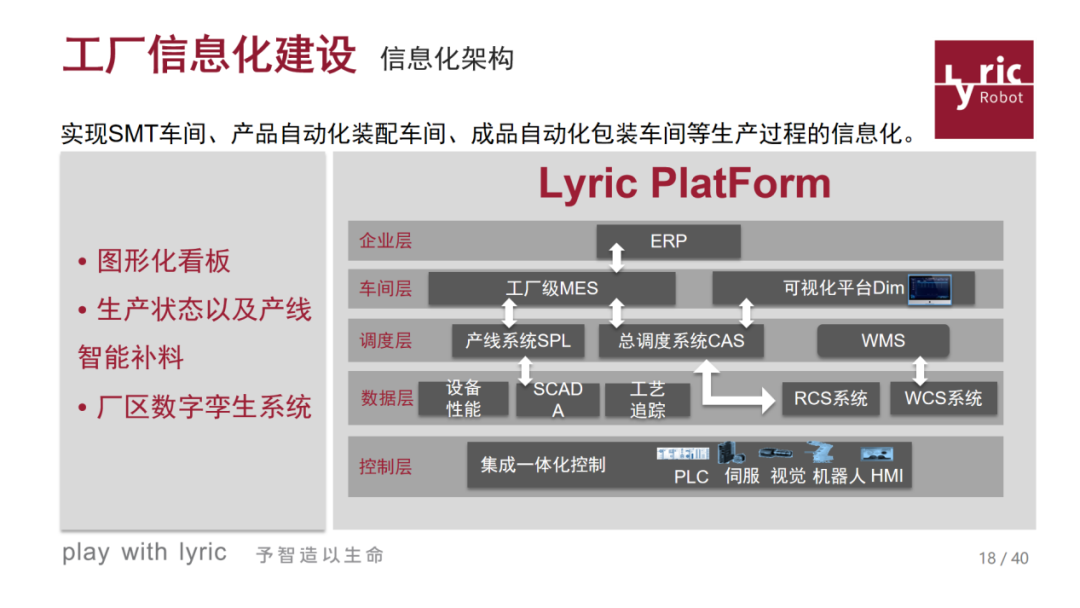
根据项目需求开发HMI界面或SCADA系统(如WinCC、Ignition、组态王)。通过OPC UA、Modbus TCP等协议实现PLC与上位机、MES、ERP系统的数据交互,打通信息孤岛。
5. 现场调试与验收
现场进行I/O点检、通信测试、手动/自动模式切换、故障模拟与安全测试。记录调试问题并闭环处理,最终依据验收标准进行性能与稳定性评估。
6. 文档与培训
交付完整的程序源码、电气图纸、操作手册与维护指南,并对客户技术人员进行培训,确保系统可长期可靠运行。
四、系统集成中的挑战与发展趋势
当前自动化系统集成面临多品牌设备异构、网络安全风险、实时性要求提高等挑战。为此,集成商需具备跨平台通信、边缘计算、信息安全等综合能力。
PLC将进一步融合IT与OT技术:支持OPC UA over TSN实现确定性通信;集成边缘计算与AI算法实现在线诊断与预测性维护;通过数字孪生技术在虚拟环境中完成调试与优化。掌握PLC编程与系统集成能力的工程师,将在智能制造浪潮中持续发挥关键作用。
##
PLC编程控制系统是电气自动化的基石,其应用深度与广度直接决定生产系统的自动化水平。而高质量的自动化控制系统开发与集成,则需要从需求到运维的全流程精细化管控。唯有将控制逻辑、硬件设计、网络通信与信息技术有机结合,才能构建高效、可靠、柔性的智能自动化系统,为企业创造更大价值。