精密车床主轴加工生产线集成控制系统的应用
摘要
精密车床主轴作为高档数控机床的核心功能部件,其加工质量直接决定了整机的回转精度与切削性能。针对主轴加工中多工序、多参数、高一致性的生产需求,本文探讨了基于PLC与DCS集成控制系统的生产线自动化解决方案。该系统融合了PLC的高速逻辑控制与DCS的模拟量精细调节能力,实现了从毛坯上料、粗精车削、热处理到精密磨削的全流程集成控制。应用结果表明,该系统显著提升了主轴加工的效率与精度一致性,为工业自动化控制在精密制造领域的深度集成提供了参考。
一、引言
精密车床主轴通常需要经过锻造、粗车、调质、半精车、精车、渗氮或淬火、粗磨、精磨及超精磨等十余道工序。传统分散式控制方式存在设备间信息孤岛、工艺参数难以在线优化、批次质量波动大等问题。随着工业自动化控制技术的发展,将PLC(可编程逻辑控制器)与DCS(集散控制系统)进行集成,构建面向主轴加工生产线的统一控制平台,成为提升制造水平的关键路径。
二、PLC与DCS集成控制系统的架构设计
2.1 总体架构
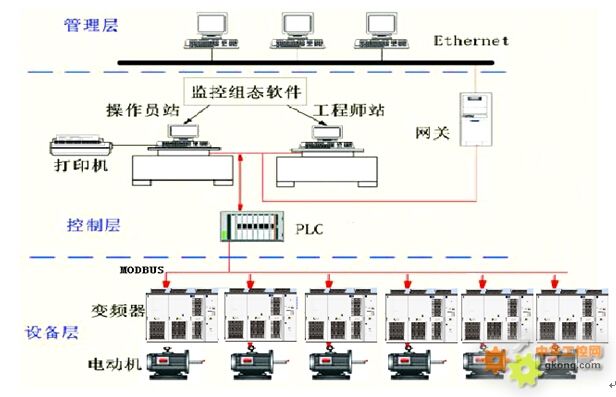
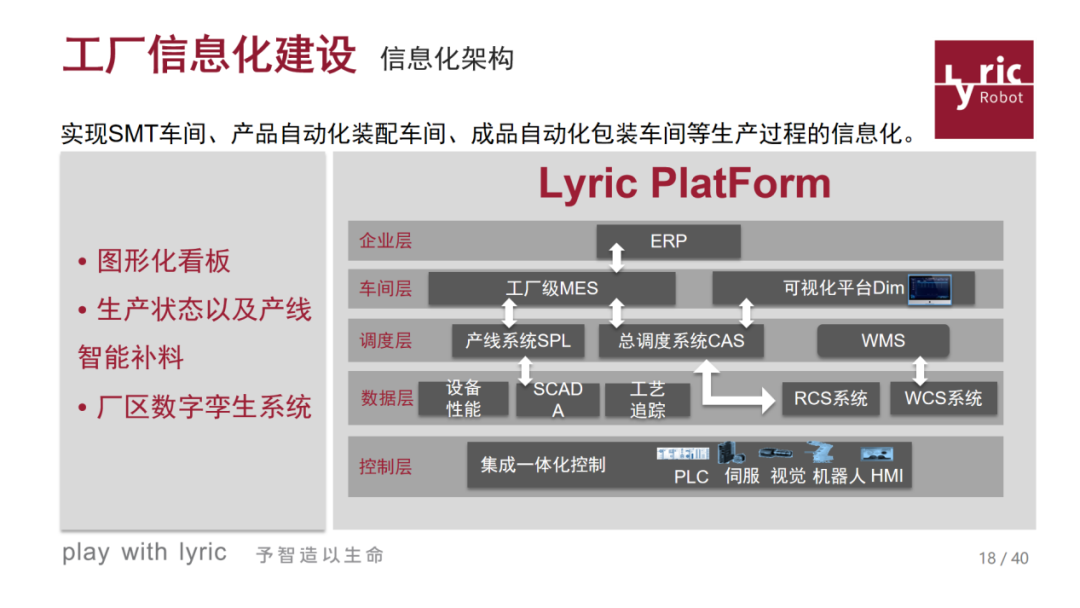
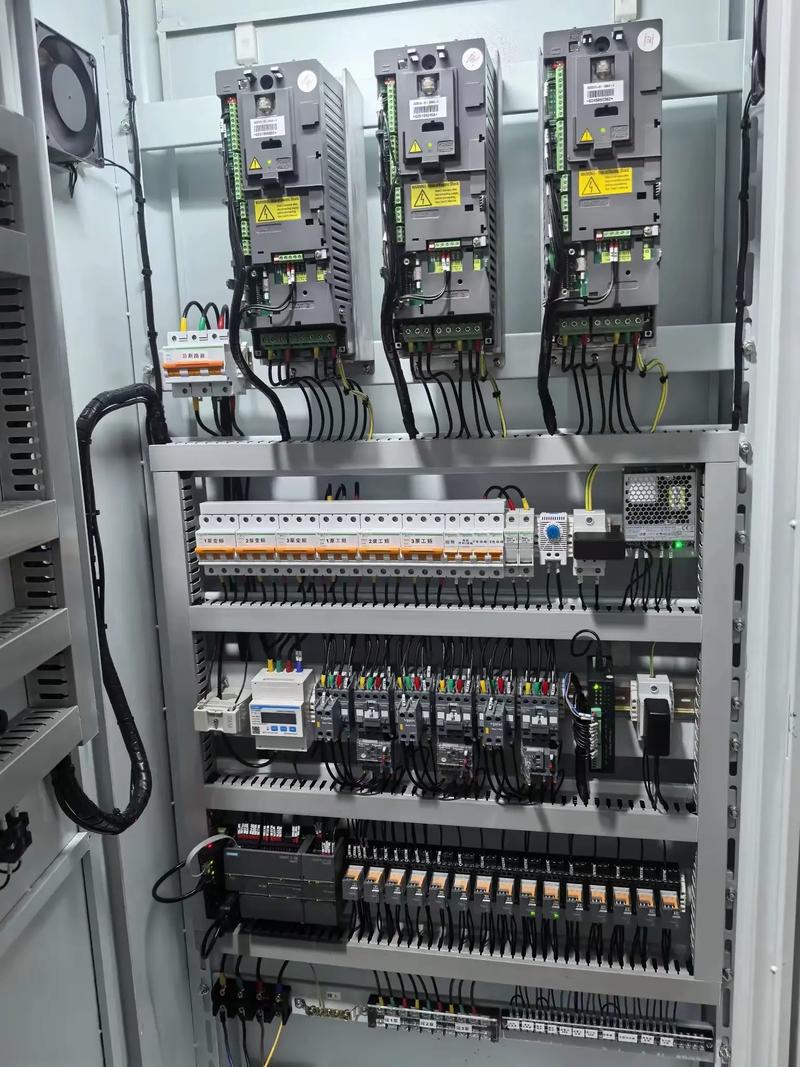
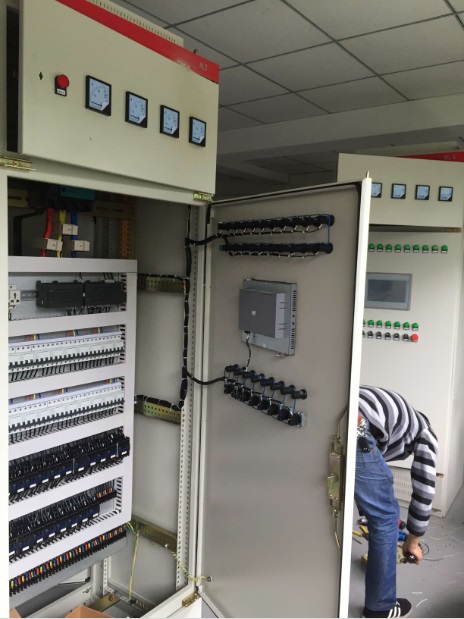
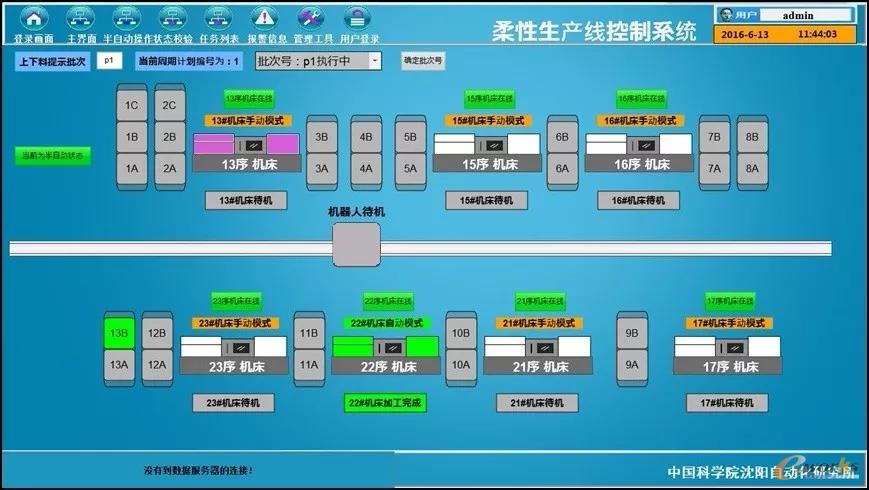
系统采用“管理层—控制层—设备层”三层架构。管理层由SCADA与MES构成,负责生产调度与质量追溯;控制层以PLC为核心完成逻辑联锁与运动控制,DCS则专用于温度、压力、流量等模拟量的闭环调节;设备层涵盖数控车床、热处理炉、磨床、清洗机及自动导引车等。
2.2 PLC与DCS的协同机制
PLC与DCS之间通过工业以太网(Profinet或EtherCAT)实现数据交互。PLC承担快周期离散控制,如机械手抓取、工件定位、刀具更换;DCS负责慢周期过程控制,如淬火炉温曲线、磨削液温度与压力。两者通过共享数据区与OPC UA协议实现控制指令与状态信息的无缝传递,避免功能重叠与资源冲突。
三、关键功能模块集成
3.1 生产线逻辑联锁控制
基于PLC的硬件冗余与安全模块,实现各工位之间的防碰撞、防误动作联锁。例如,当磨床防护门未关闭或卡盘未夹紧时,PLC立即切断进给并触发报警,确保主轴加工过程安全可控。
3.2 工艺参数闭环调节
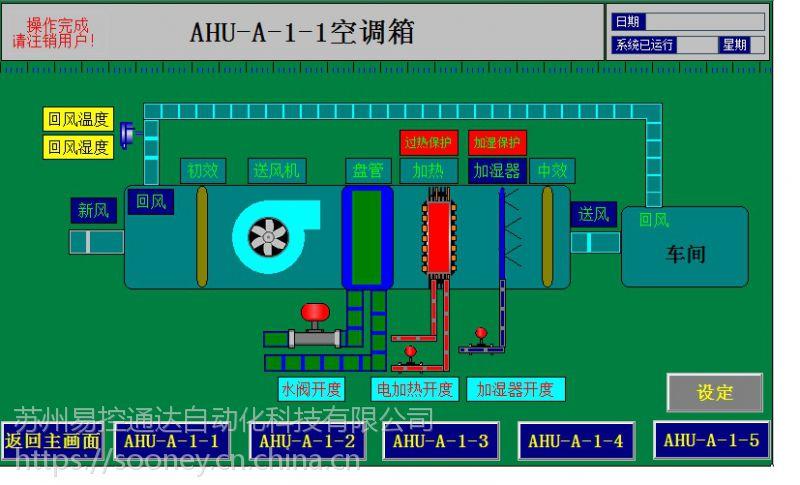
在热处理与磨削环节,DCS根据热电阻、压力变送器反馈信号,实时调节加热功率与冷却液流量,使主轴获得均匀的硬度层与稳定的表面粗糙度。集成的PID整定算法可自动优化控制参数,减少人为干预。
3.3 质量数据采集与追溯
系统通过RFID与二维码记录每根主轴的工序参数与检测结果,并上传至MES。一旦发现圆度或同轴度超差,可快速定位至具体工位与加工时段,实现质量闭环管理。
四、应用效果分析
以某机床厂主轴生产线为例,集成控制系统投运后,主轴加工节拍缩短12%,批量加工尺寸一致性提升约20%,设备综合效率(OEE)从72%提高至85%。系统支持远程运维与故障预诊断,维护响应时间下降40%。这验证了PLC/DCS集成方案在精密车床主轴加工中的有效性与先进性。
五、结论
精密车床主轴加工生产线的集成控制系统,将PLC的实时逻辑控制与DCS的过程调节能力有机结合,解决了传统控制方式柔性不足与信息断层的问题。随着边缘计算与工业AI的引入,该系统可进一步实现工艺参数自适应优化与预测性维护,推动工业自动化控制向更高层次的智能制造演进。