AMTS打造汽车核心部件机加工程生态圈 自动化控制系统开发集成之道
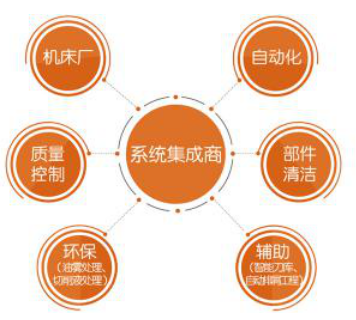
随着汽车产业向电动化、智能化、轻量化方向飞速演进,核心部件(如发动机缸体、变速箱壳体、电机壳体、电池托盘等)的加工精度、生产效率和一致性要求达到了前所未有的高度。传统的单机作战或简单连线模式已难以满足大批量、高节拍、多品种的制造需求。在这一背景下,AMTS(汽车制造技术解决方案)提出并践行构建“汽车核心部件机加工程生态圈”的战略理念,其中,自动化控制系统的开发与集成作为连接物理设备与数字大脑的关键纽带,成为整个生态圈高效运转的核心引擎。
一、汽车核心部件机加工程面临的挑战
- 工艺复杂:核心部件往往涉及多工序、多面加工,对尺寸公差、形位公差要求严苛。
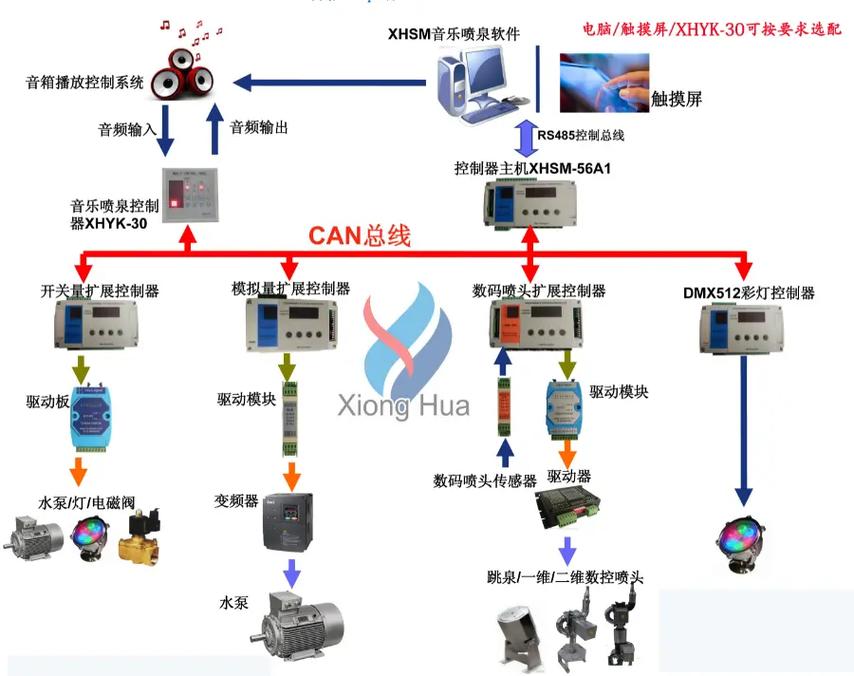
- 设备多样:加工中心、专机、清洗机、压装机、检测设备等来自不同厂商,接口协议各异。
- 信息孤岛:设备数据、质量数据、生产计划彼此独立,难以实现全流程追溯与优化。
- 柔性不足:新能源车型迭代快,产线需快速换型,传统刚性自动化难以适应。
二、自动化控制系统开发:生态圈的“神经中枢”
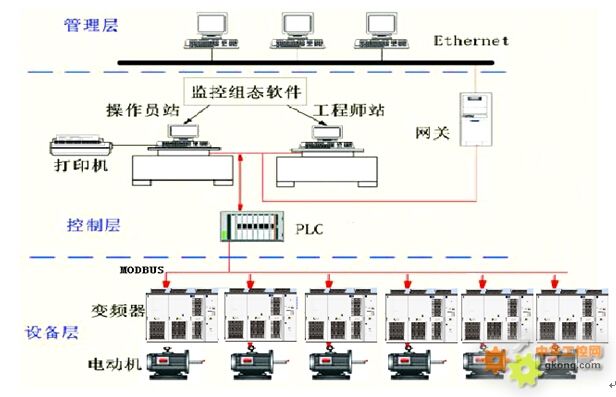
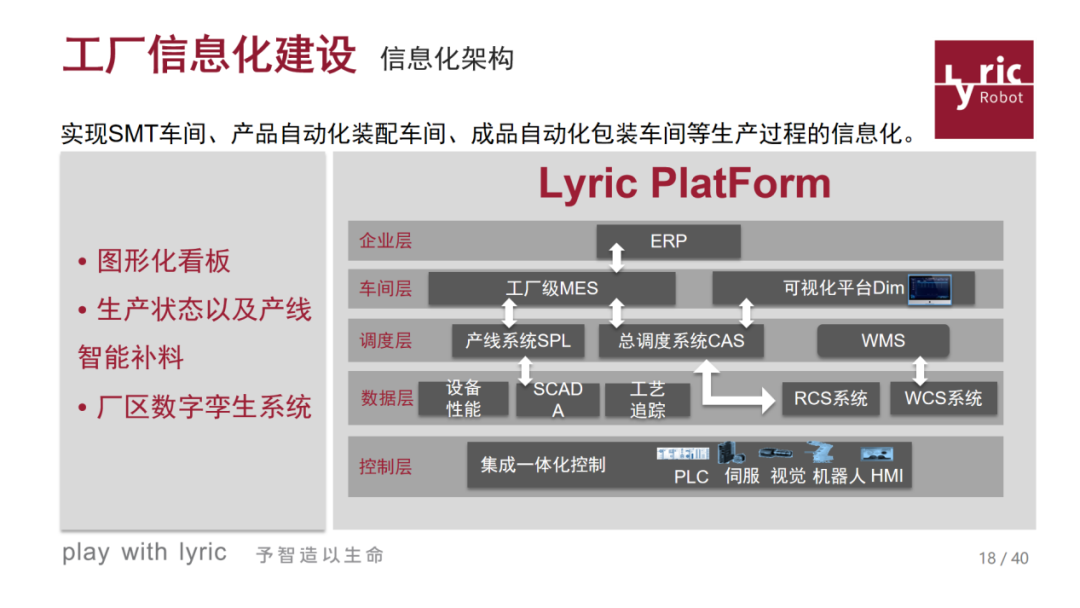
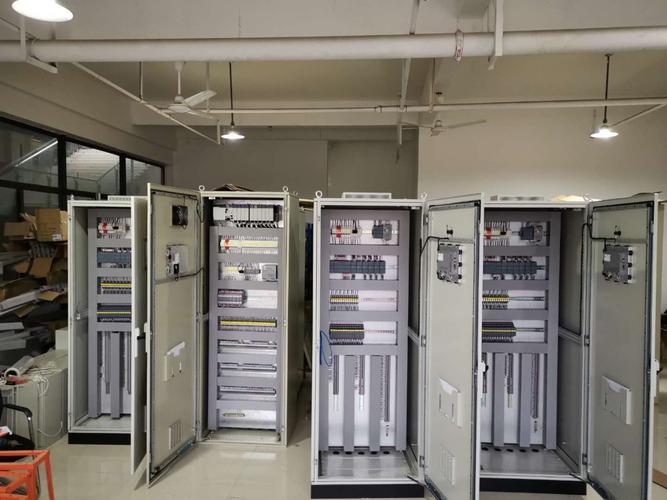
AMTS生态圈中的自动化控制系统并非简单的PLC编程,而是涵盖控制层、监控层、信息层的完整体系开发。
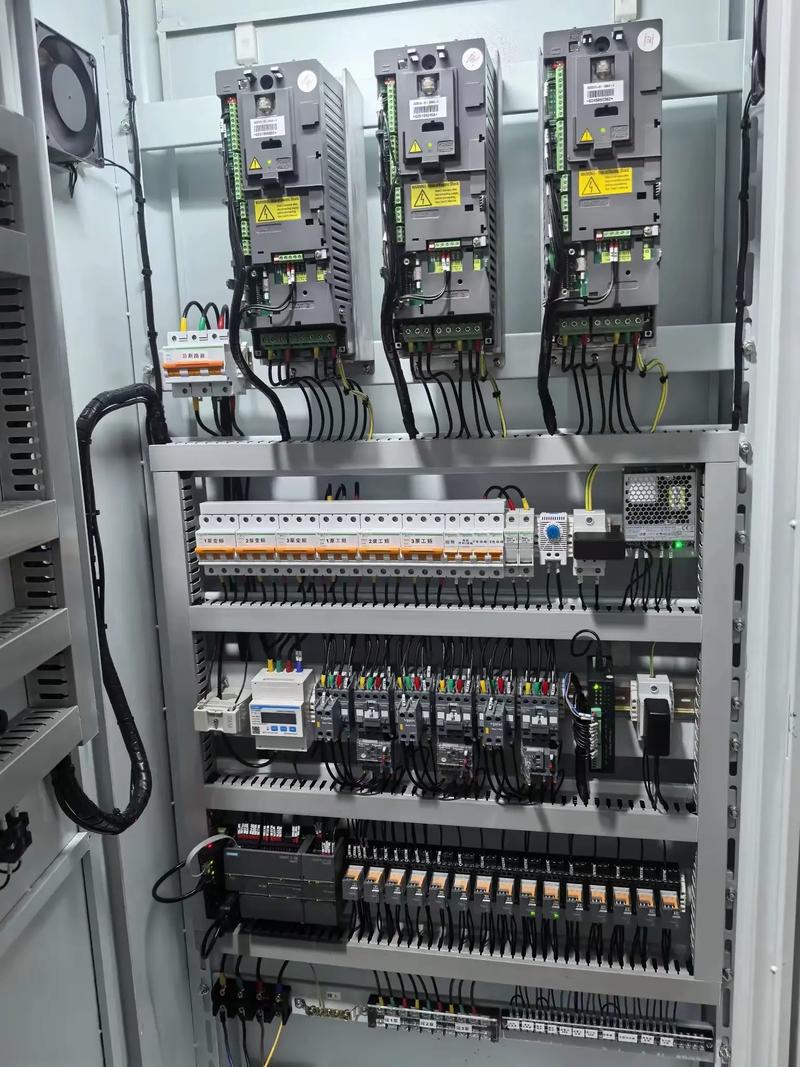
- 控制层:以西门子840D sl、发那科、三菱等数控系统为核心,结合高速PLC(如S7-1500),实现多轴同步、刀补管理、NC程序动态调度。针对专机(如枪钻、绗磨),开发专用运动控制算法,确保加工节拍与精度。
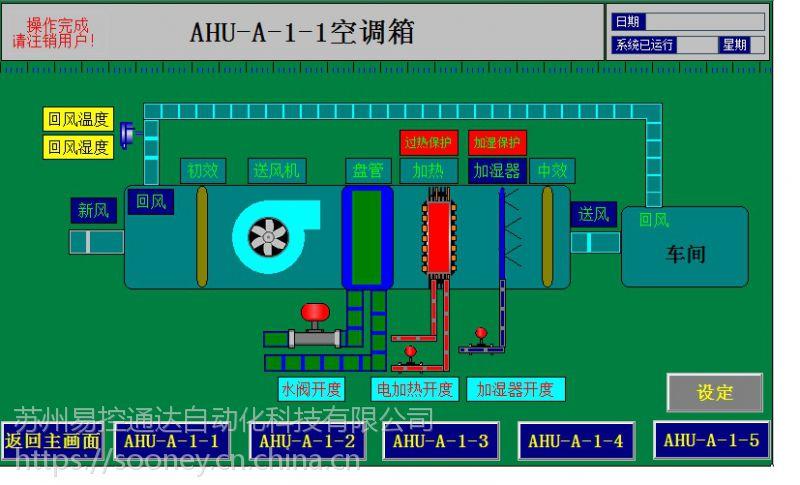
- 监控层:基于SCADA和HMI,实时显示设备状态、报警信息、刀具寿命、能耗数据。支持三色灯、安灯系统与移动终端推送,实现异常快速响应。
- 信息层:通过OPC UA、Modbus TCP、Profibus等协议,将底层数据上传至MES/ERP系统。开发标准化数据模型,统一标签命名,打破信息孤岛。
关键技术点:
- 伺服驱动与定位控制:针对托盘交换、机器人上下料,开发高精度凸轮同步与电子齿轮功能。
- 安全控制系统:基于ISTec或西门子F-CPU,设计符合ISO 13849标准的急停、光幕、安全门逻辑,保障人机协作安全。
- 自适应加工控制:通过主轴功率监测或声发射传感器,实时调整进给倍率,防止刀具崩刃。
三、机加工程自动化集成:从单机到生态圈
集成不是简单的设备连线,而是在物流、信息流、工艺流三个维度实现融合。
- 物流集成:
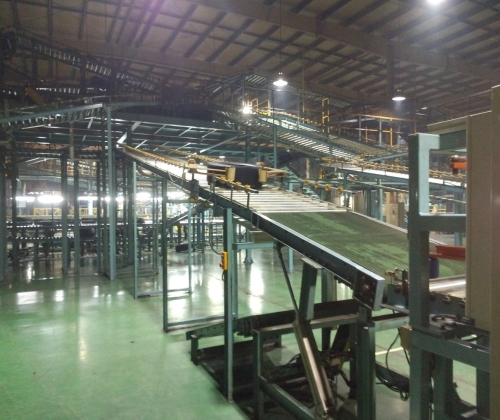
- 采用桁架机械手、关节机器人或RGV,完成毛坯上料、工序间转运、成品下料。
- 设计柔性托盘库与立体刀库,支持多品种共线生产。
- 自动化控制系统需与AGV调度系统对接,实现物料准时化配送。
- 信息流集成:
- 每台设备配备RFID或二维码读头,自动识别工件型号,调用对应加工程序。
- 质量数据(如在线三坐标、气密检测)反馈至控制系统,实现闭环补偿。
- 通过工业物联网关,将设备OEE、故障率、能耗等KPI实时展示于看板。
- 工艺流集成:
- 加工中心与清洗机、压装机、试漏机联锁,确保工序间不混料、不遗漏。
- 开发中央刀具管理系统,监控刀具寿命并自动触发换刀请求。
- 集成去毛刺、在线清洗与干燥单元,减少人工干预。
四、AMTS生态圈的实践价值
以某新能源电机壳体生产线为例,AMTS通过自动化控制系统开发与集成,实现了:
- 节拍提升:从原120秒/件缩短至75秒/件,换型时间<10分钟。
- 质量稳定:CPK值从1.0提升至1.67,废品率下降42%。
- OEE提高:设备综合效率从65%提升至86%,故障响应时间缩短60%。
- 人员优化:操作员从每班8人减至3人,且无需高级技工。
五、未来展望
随着5G、边缘计算、AI视觉的发展,AMTS生态圈将进一步向自感知、自决策、自执行演进。自动化控制系统将集成数字孪生模型,在虚拟环境中预演加工过程,提前发现干涉与碰撞;通过机器学习预测刀具剩余寿命;利用云-边-端架构实现多工厂协同制造。
AMTS通过打造汽车核心部件机加工程生态圈,以自动化控制系统的深度开发与无缝集成为核心,正推动汽车零部件制造从“自动化”迈向“智能化”,为行业提供高效率、高质量、高柔性的完整解决方案。